پاسخ کوتاه: کنترل کیفیت ابعادی هاردباکس
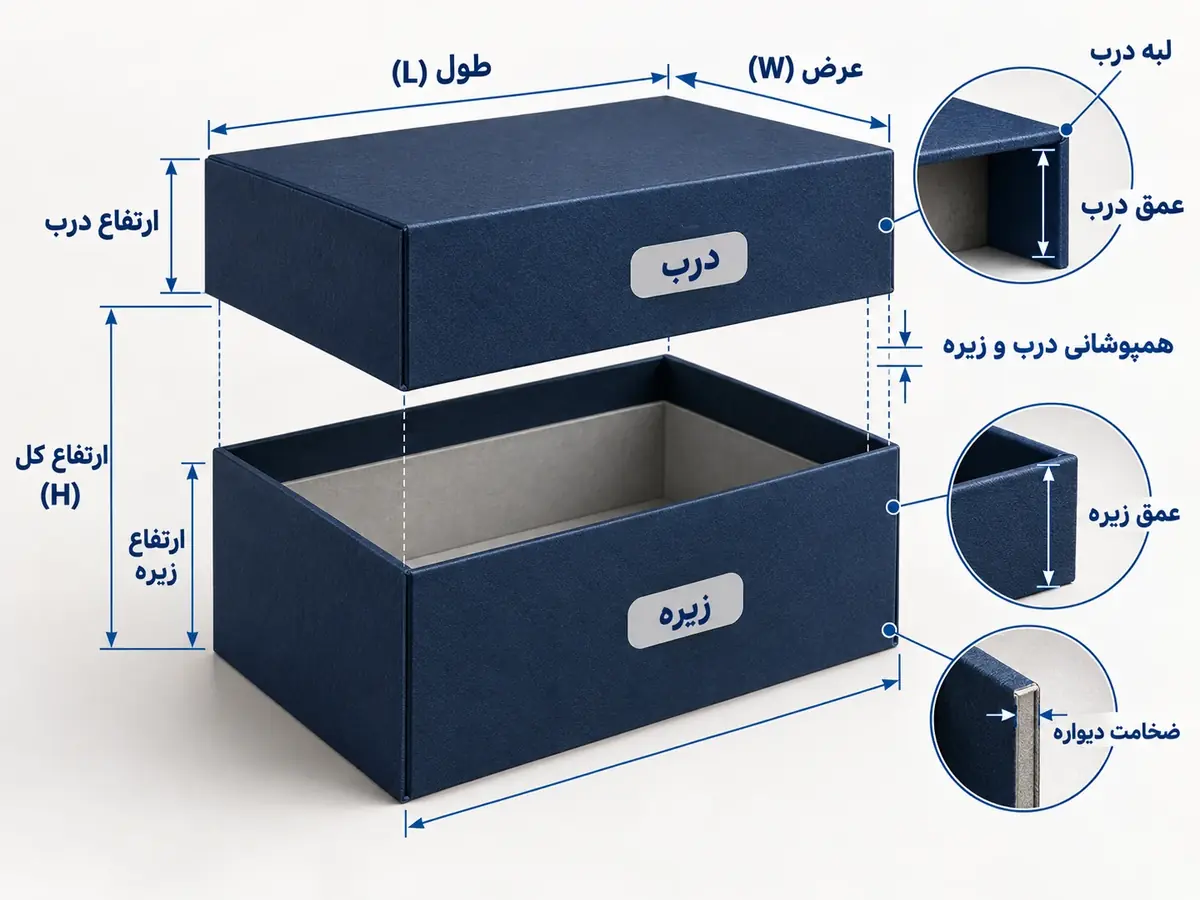
کنترل کیفیت ابعادی هاردباکس یعنی اندازهگیری منظم ابعاد قطعات و جعبه در طول تولید و مقایسهی آنها با ابعاد اسمی و رواداری توافقشده. این کنترل در شش نقطه انجام میشود: برش مقوا، مونتاژ مغزی، برش روکش، روکشکاری، جفت شدن درب و زیره و بازرسی نهایی. ابزارهای اصلی آن کولیس، خطکش فلزی، گونیا و ضخامتسنجاند و سادهترین روش کنترل گونیا، مقایسهی دو قطر کف یا سقف است. کنترل ابعادی باید با نمونهی مرجع تأییدشده، بازرسی اولین قطعه، بازرسی دورهای در طول تولید و نمونهبرداری نهایی همراه باشد؛ و نتایج ثبت شوند تا در صورت انحراف، علت آن سریع پیدا شود. هدف، این است که هر جعبه هاردباکس در تیراژ، همان کیفیت نمونه را داشته باشد.
فهرست مطالب
- چرا کنترل ابعادی در هاردباکس حیاتی است؟
- مفاهیم پایه: اسمی، رواداری، انحراف
- شش نقطهی کنترل ابعادی
- ابزارهای اندازهگیری
- کنترل گونیا با قطرها
- انباشت رواداری
- نمونهبرداری و طبقهبندی عیوب
- برگهی تعاملی بازرسی ابعادی
- اثر رطوبت و شرایط اندازهگیری
- ریشهیابی و اقدام اصلاحی
- کنترل کیفیت در سفارش هاردباکس
- اشتباهات رایج
- پرسشهای متداول
چرا کنترل ابعادی در تولید هاردباکس حیاتی است؟
کنترل کیفیت هاردباکس ابعاد مختلفی دارد، از ظاهر روکش تا کیفیت چاپ؛ اما ابعاد هاردباکس پایهی همهی آنهاست. اگر ابعاد درست نباشد، بهترین روکش و طلاکوب هم کیفیت هاردباکس را نجات نمیدهد:
- جا افتادن محصول: چند دهم میلیمتر کوچکتر، محصول جا نمیشود؛ چند میلیمتر بزرگتر، محصول در جعبه لق است.
- حس درب: لقی میان درب و زیره، به دقت هر دو قطعه وابسته است؛ انحراف کوچک، درب را سفت یا لق میکند.
- یکنواختی در تیراژ: مشتری انتظار دارد جعبهی هزارم مثل نمونه باشد.
- اینسرت و اجزای جانبی: فوم، خانهبندی و آهنربا برای ابعاد مشخصی ساخته میشوند.
- بستهبندی ثانویه: کارتنها و پالتها برای ابعاد خارجی مشخص طراحی شدهاند.
- سفارشهای تکراری: ثبت ابعاد واقعی، تکرار دقیق سفارش بعدی را ممکن میکند.
مفاهیم پایهی کنترل ابعادی هاردباکس
رواداری را توافق کنید: عدد رواداری استاندارد جهانی ثابتی برای همهی هاردباکسها ندارد؛ به ابعاد، ساختار، نوع محصول و انتظار مشتری بستگی دارد. رواداریهای اصلی، بهویژه ابعاد داخلی و لقی، باید پیش از تولید میان مشتری و تولیدکننده مشخص و مکتوب شوند.
شش نقطهی کنترل ابعادی در تولید هاردباکس
۱برش مقوا
- چه چیزی
- ابعاد هر نوع قطعه، گونیا بودن و ضخامت واقعی مقوا
- چگونه
- اندازهگیری چند قطعه از ابتدای هر بستهی برش و پس از هر تنظیم دستگاه
- خطای رایج
- جابهجایی گیره یا خطکش دستگاه، کند شدن تیغه و تفاوت ضخامت ورقها
۲مونتاژ مغزی
- چه چیزی
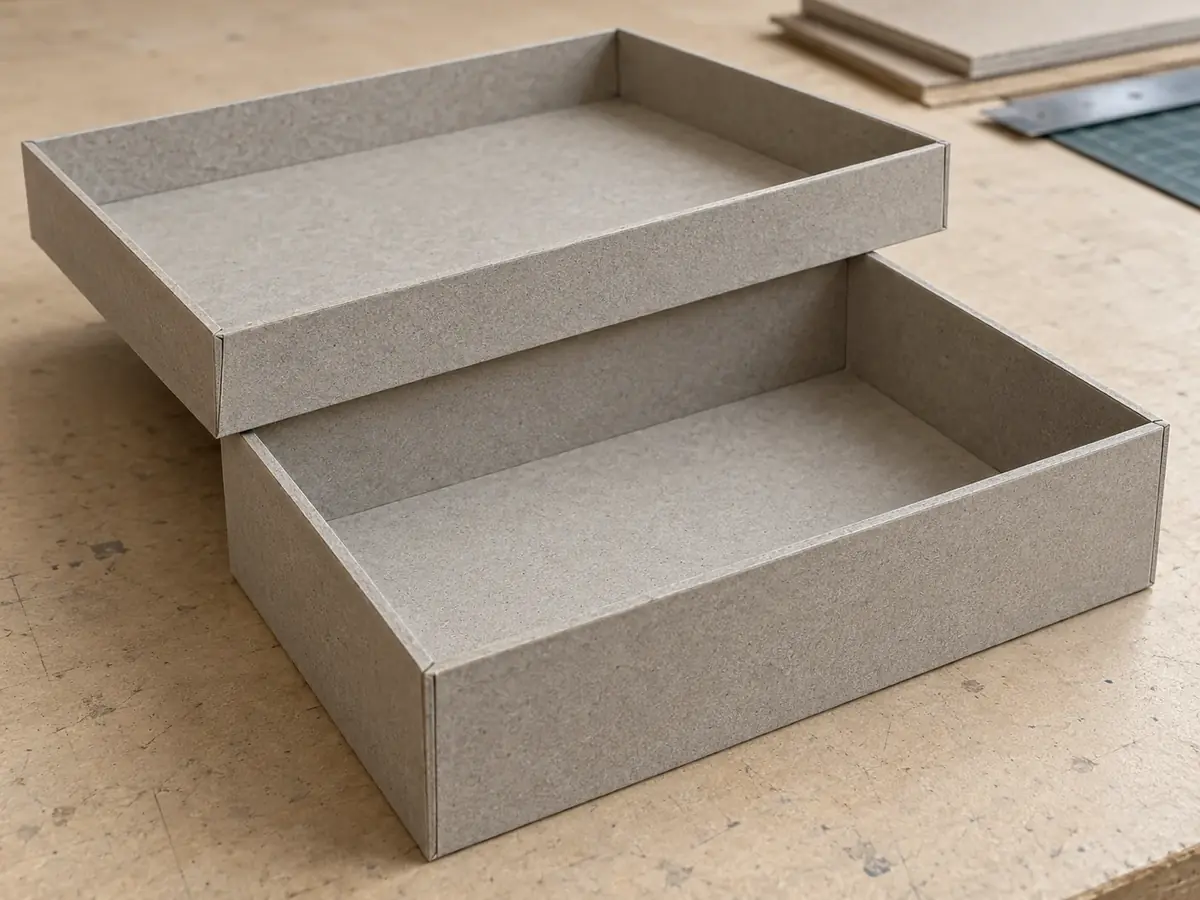
- ابعاد داخلی، ارتفاع، اختلاف قطرها و عمود بودن دیوارهها
- چگونه
- اندازهگیری داخلی در کف و نزدیک لبه، و مقایسهی دو قطر
- خطای رایج
- مونتاژ بدون جیگ، دیوارههای مایل و فشار نامتعادل
۳برش روکش
- چه چیزی
- ابعاد کلی گسترده، محل خطوط تا و شکل گوشهها
- چگونه
- مقایسه با نقشهی برش یا شابلون
- خطای رایج
- جابهجایی چاپ نسبت به برش و انبساط کاغذ
۴روکشکاری
- چه چیزی
- ابعاد بیرونی، صافی دیوارهها و برآمدگی گوشهها
- چگونه
- اندازهگیری بیرونی و بررسی لبهها و گوشهها
- خطای رایج
- جابهجایی مغزی روی روکش، چسب زیاد و گوشههای حجیم
۵جفت درب و زیره
- چه چیزی
- لقی، حس بسته شدن، همپوشانی و نشستن درب در دو جهت
- چگونه
- آزمون فرود درب، چرخاندن ۱۸۰ درجه و مقایسه با نمونهی مرجع
- خطای رایج
- انباشت انحرافهای کوچک زیره و درب
۶بازرسی نهایی
- چه چیزی
- ابعاد اصلی، جا افتادن محصول یا اینسرت و ظاهر کلی
- چگونه
- نمونهبرداری از بچ تولید و ثبت نتایج
- خطای رایج
- تغییر شرایط در طول تولید، مثل رطوبت یا بچ جدید مقوا
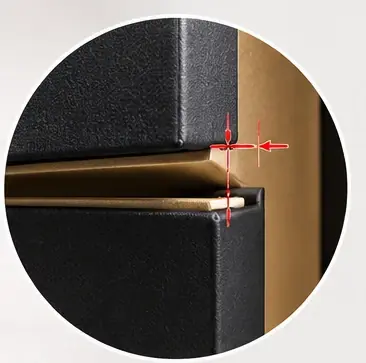
ابزارهای اندازهگیری در کنترل کیفیت هاردباکس
برای اندازهگیری قابل اعتماد ابعاد هاردباکس، ابزارها باید دقیق، سالم و دورهای بررسی شوند:
| ابزار | کاربرد | نکته |
|---|---|---|
| کولیس | ابعاد قطعات، ابعاد داخلی و ضخامت دیواره | برای ابعاد داخلی از فکهای داخلی استفاده کنید |
| خطکش و متر فلزی | ابعاد بزرگ و قطرها | از ابزار فلزی با درجهبندی میلیمتری و دقیق استفاده کنید |
| گونیا | عمود بودن دیوارهها و گوشهها | گونیای فلزی مرجع را دورهای بررسی کنید |
| ضخامتسنج یا میکرومتر | ضخامت واقعی مقوا و روکش | ضخامت هر بچ مقوا را پیش از تولید بسنجید |
| شابلون و جیگ | کنترل سریع ابعاد و محلها در خط تولید | شابلون قبول و رد، بازرسی را سریع و یکنواخت میکند |
| نمونهی مرجع | مقایسهی حس درب، ظاهر و جا افتادن محصول | نمونه را برچسبگذاری و دور از رطوبت نگه دارید |
کنترل گونیا با مقایسهی قطرها
یک کف یا مغزی ممکن است طول و عرض درستی داشته باشد اما گونیا نباشد؛ یعنی گوشههایش دقیقاً ۹۰ درجه نباشند. سادهترین روش کنترل، اندازهگیری دو قطر است:
اختلاف دو قطر = |قطر ۱ − قطر ۲|برای کف ۲۰۰ × ۱۴۰ میلیمتر، قطر اسمی حدود ۲۴۴٫۱ میلیمتر است؛ هرچه اختلاف دو قطر بیشتر، قطعه از گونیا دورتر است.
مغزی خارج از گونیا، روکش را هم کج میکند و درب را فقط در یک جهت جا میاندازد؛ عیبی که اغلب به اشتباه به لقی نسبت داده میشود. برای جزئیات لقی، مقالهی محاسبهی لقی درب و زیره را ببینید.
انباشت رواداری در هاردباکس
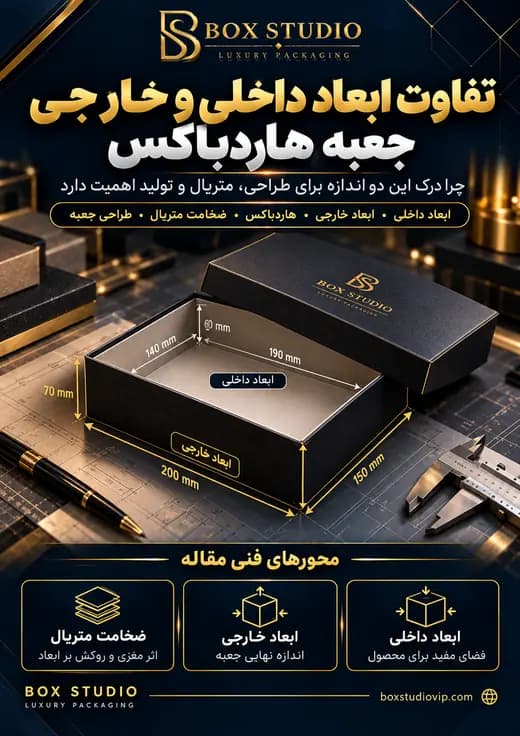
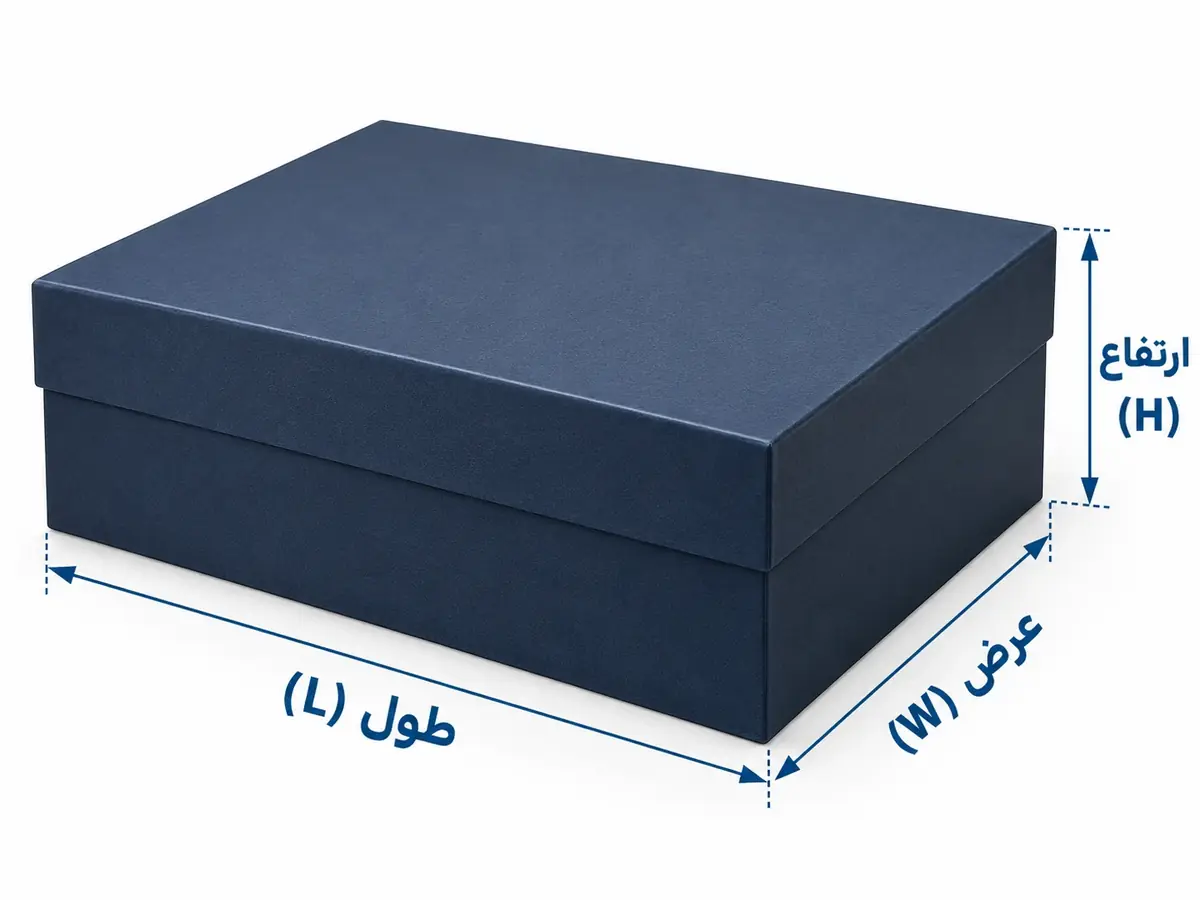
ابعاد بیرونی یک جعبه هاردباکس از جمع چند بعد ساخته میشود: ابعاد داخلی، دو برابر ضخامت مقوا، دو برابر ضخامت روکش و چسب. هر کدام از اینها انحراف کوچک خود را دارند و این انحرافها میتوانند روی هم انباشته شوند:
مثال: اگر ابعاد داخلی ± ۰٫۵، ضخامت مقوا ± ۰٫۱ و روکش و چسب ± ۰٫۰۵ میلیمتر انحراف داشته باشند، در بدترین حالت، ابعاد بیرونی زیره تا حدود ± ۰٫۸ میلیمتر تغییر میکند. حالا اگر درب هم انحراف مشابهی داشته باشد، لقی درب و زیره ممکن است بهطور محسوسی کم یا زیاد شود. نتیجهی عملی: رواداری لقی را نمیتوان جدا از رواداری قطعات تعیین کرد؛ و ثبات ضخامت مقوا میان بچها، اهمیتی بیش از آنچه به نظر میرسد دارد. ابعاد داخلی و خارجی را در مقالهی تفاوت ابعاد داخلی و خارجی هاردباکس ببینید.
نمونهبرداری و طبقهبندی عیوب در کنترل کیفیت هاردباکس
اندازهگیری همهی جعبهها در تیراژ بالا عملی نیست و قیمت هاردباکس را بیدلیل بالا میبرد؛ به همین دلیل، کنترل با نمونهبرداری منظم انجام میشود:
- بازرسی اولین قطعه: پس از هر تنظیم دستگاه، تغییر بچ مقوا یا شروع شیفت، چند قطعهی اول کامل اندازهگیری شوند.
- بازرسی دورهای: در فاصلههای مشخص، مثلاً هر چند صد قطعه یا هر چند ساعت، نمونههایی اندازهگیری شوند.
- بازرسی نهایی: از هر بچ تولید، تعدادی جعبه بهصورت تصادفی انتخاب و بازرسی شوند. بسیاری از تولیدکنندگان برای تعیین تعداد نمونه و حد پذیرش، از جداول استاندارد نمونهبرداری مانند AQL استفاده میکنند.
| طبقه | نمونه در هاردباکس | اقدام |
|---|---|---|
| عیب بحرانی | محصول در جعبه جا نمیشود؛ درب بسته نمیشود | توقف تولید، بررسی کامل بچ |
| عیب اصلی | درب سفت یا لق، ابعاد خارج از رواداری، خارج از گونیا | جداسازی، ریشهیابی و اصلاح فرایند |
| عیب جزئی | انحراف کوچک در ابعاد غیرحساس، بدون اثر بر کاربرد | ثبت و پایش روند |
برگهی تعاملی بازرسی ابعادی هاردباکس
ابعاد اسمی و رواداری را وارد کنید و اندازههای پنج نمونه را ثبت کنید. برگه، هر اندازه را با رواداری مقایسه، گونیا را با اختلاف قطرها بررسی و میانگین و دامنه را محاسبه میکند. در دادههای نمونه، جعبهی چهارم عمداً مردود است تا تحلیل برگه را ببینید:
| نمونه | طول | عرض | ارتفاع | قطر ۱ | قطر ۲ | نتیجه |
|---|
برگهی بازرسی آموزشی است؛ رواداریها را با مشتری و استاندارد داخلی کارگاه توافق کنید. اعداد به میلیمتر.
اثر رطوبت و شرایط اندازهگیری
مقوا و کاغذ با رطوبت منبسط و با خشکی منقبض میشوند. جعبهای که بلافاصله پس از روکشکاری با چسب پایهآب اندازهگیری شود، ممکن است پس از خشک شدن، ابعاد کمی متفاوتی داشته باشد. برای اندازهگیری قابل اعتماد:
- جعبهها را پس از خشک شدن کامل و همدما شدن با محیط اندازهگیری کنید.
- اندازهگیریها را تا حد امکان در شرایط محیطی ثابت انجام دهید.
- متریال را پیش از برش با شرایط کارگاه همدما کنید.
- نمونهی مرجع را در شرایط کنترلشده نگه دارید.
جزئیات را در مقالهی تأثیر رطوبت و دما بر هاردباکس ببینید.
ریشهیابی و اقدام اصلاحی
| نشانه | علت محتمل | اقدام اصلاحی |
|---|---|---|
| میانگین ابعاد به یک سمت جابهجا شده | تنظیم دستگاه برش یا جیگ تغییر کرده | کالیبراسیون و تنظیم دوباره، بازرسی اولین قطعه |
| دامنهی ابعاد زیاد است | تفاوت ضخامت مقوا، مونتاژ دستی ناپایدار | کنترل ضخامت بچ، استفاده از جیگ مونتاژ |
| اختلاف قطرها زیاد است | مونتاژ بدون گونیا، برش کج | جیگ گونیا، کنترل برش |
| ابعاد بیرونی بزرگتر از انتظار | روکش یا چسب ضخیمتر، برآمدگی گوشهها | کنترل مقدار چسب و طراحی گوشه |
| درب در یک جهت جا نمیشود | زیره یا درب خارج از گونیا | کنترل قطرها در مرحلهی مغزی |
| تغییر ابعاد در طول روز | تغییر رطوبت یا دمای کارگاه | کنترل شرایط محیطی، همدمایی متریال |
ثبت و ردیابی
- ثبت نتایج بازرسی با تاریخ، شیفت، اپراتور، شمارهی بچ مقوا و روکش.
- نگهداری نمونههایی از هر بچ برای مرجع.
- ثبت تنظیمات دستگاه و تغییرات آن.
- بررسی روند دادهها برای شناسایی انحراف پیش از خارج شدن از رواداری.
کنترل کیفیت ابعادی در سفارش هاردباکس
در سفارش هاردباکس، بهویژه در تیراژهای بالا یا برای محصولات حساس، این موارد را از تولیدکنندهی هاردباکس بخواهید:
- رواداریهای مکتوب: برای ابعاد داخلی، ابعاد خارجی و لقی.
- نمونهی مرجع امضاشده: یک نمونه نزد شما و یکی نزد تولیدکننده.
- گزارش بازرسی: خلاصهی اندازهگیریهای نمونههای بچ تولید.
- تست با محصول واقعی: جا افتادن محصول و اینسرت در نمونههای تولید انبوه.
کنترل کیفیت دقیق، هزینهی کمی به قیمت هاردباکس اضافه میکند، اما از هزینههای بسیار بزرگتر تولید دوباره، تأخیر و نارضایتی مشتری جلوگیری میکند. یک هاردباکس درب و زیره با لقی یکنواخت در کل تیراژ، نشانهی کیفیت هاردباکس و حرفهای بودن تولیدکننده است.
مسیر کنترل کیفیت ابعادی هاردباکس
- ابعاد اسمی و رواداری را تعیین کنید: ابعاد اصلی و رواداری مجاز هر کدام، بهویژه ابعاد داخلی و لقی، با مشتری توافق و مکتوب شود.
- نمونهی مرجع را تأیید کنید: نمونهی تأییدشده برچسبگذاری و بهعنوان معیار مقایسه نگهداری شود.
- ضخامت متریال را بسنجید: ضخامت هر بچ مقوا و روکش پیش از تولید اندازهگیری شود.
- بازرسی اولین قطعه: پس از هر تنظیم دستگاه، اولین قطعات کامل اندازهگیری شوند.
- کنترل در طول تولید: در شش نقطهی کنترل، نمونهها بهصورت دورهای اندازهگیری و گونیا با قطرها بررسی شود.
- بازرسی نهایی و نمونهبرداری: از هر بچ، جعبههایی تصادفی بازرسی و با رواداری و نمونهی مرجع مقایسه شوند.
- ریشهیابی انحرافها: در صورت انحراف، علت پیدا و اقدام اصلاحی انجام شود.
- ثبت و ردیابی: نتایج با تاریخ، بچ و اپراتور ثبت و روند آنها بررسی شود.
اشتباهات رایج در کنترل ابعادی
- کنترل فقط در پایان تولید: خطا وقتی پیدا میشود که کل تیراژ ساخته شده است.
- اندازهگیری فقط یک نقطه: دیوارههای شکمداده و قطعات کج دیده نمیشوند.
- بیتوجهی به گونیا: طول و عرض درست، اما جعبه کج.
- رواداری نامشخص: اختلاف نظر با مشتری پس از تحویل.
- اندازهگیری پیش از خشک شدن چسب.
- نبود ثبت و ردیابی: علت انحراف هرگز پیدا نمیشود.
جستجوهای مرتبط با کیفیت و ابعاد هاردباکس
پرسشهای متداول دربارهی کنترل کیفیت ابعادی هاردباکس
کنترل کیفیت ابعادی هاردباکس چیست؟
اندازهگیری منظم ابعاد قطعات و جعبه در طول تولید و مقایسه با ابعاد اسمی و رواداری توافقشده، تا هر جعبه در تیراژ همان کیفیت نمونه را داشته باشد.
رواداری ابعادی هاردباکس چقدر است؟
عدد ثابت جهانی ندارد و به ابعاد، ساختار و محصول بستگی دارد؛ رواداریهای اصلی باید پیش از تولید میان مشتری و تولیدکننده توافق شوند.
گونیا بودن هاردباکس را چگونه کنترل کنیم؟
با اندازهگیری و مقایسهی دو قطر کف یا سقف؛ در قطعهی گونیا، دو قطر تقریباً برابرند.
چه ابزارهایی برای کنترل ابعاد هاردباکس لازم است؟
کولیس، خطکش و متر فلزی، گونیا، ضخامتسنج و در خط تولید، شابلون و جیگ؛ همراه با نمونهی مرجع.
انباشت رواداری چیست؟
جمع شدن انحرافهای کوچک ابعاد داخلی، ضخامت مقوا و روکش که میتواند ابعاد بیرونی و لقی درب را بهطور محسوسی تغییر دهد.
بازرسی اولین قطعه چیست؟
اندازهگیری کامل اولین قطعات یا جعبهها پس از تنظیم دستگاه یا تغییر متریال، پیش از ادامهی تولید.
نمونه مرجع در تولید هاردباکس چیست؟
نمونهی تأییدشدهی مشتری که در طول تولید، برای مقایسهی ابعاد، حس درب و ظاهر استفاده میشود.
آیا رطوبت روی ابعاد هاردباکس اثر دارد؟
بله؛ مقوا و کاغذ با رطوبت منبسط میشوند و جعبهها باید پس از خشک شدن و در شرایط پایدار اندازهگیری شوند.
چرا درب هاردباکس فقط در یک جهت جا میشود؟
معمولاً به دلیل خارج از گونیا بودن زیره یا درب؛ کنترل قطرها در مرحلهی مغزی از این مشکل جلوگیری میکند.
در سفارش هاردباکس چه گزارش کیفیتی بخواهیم؟
رواداریهای مکتوب، نمونهی مرجع امضاشده، خلاصهی اندازهگیریهای بچ تولید و تست با محصول واقعی.
جمعبندی: هر جعبه، همان دقت نمونه
کنترل کیفیت ابعادی در تولید هاردباکس، با تعریف ابعاد اسمی و رواداریهای توافقشده آغاز میشود و در شش نقطه، از برش مقوا تا بازرسی نهایی، ادامه پیدا میکند. با ابزارهای دقیق، کنترل گونیا با قطرها، توجه به انباشت رواداری، نمونهبرداری منظم، اندازهگیری در شرایط پایدار، ریشهیابی انحرافها و ثبت نتایج، هر جعبه هاردباکس در تیراژ، همان ابعاد، همان لقی و همان کیفیت نمونهی تأییدشده را خواهد داشت.
سفارش هاردباکس با کنترل کیفیت دقیق در باکس استودیو
ابعاد محصول و انتظارات کیفی خود را برای ما بفرستید تا رواداریها را با هم مشخص کنیم، نمونهی مرجع بسازیم و تولید را با کنترل ابعادی در هر مرحله انجام دهیم.
سفارش هاردباکس و استعلام قیمت