پاسخ کوتاه
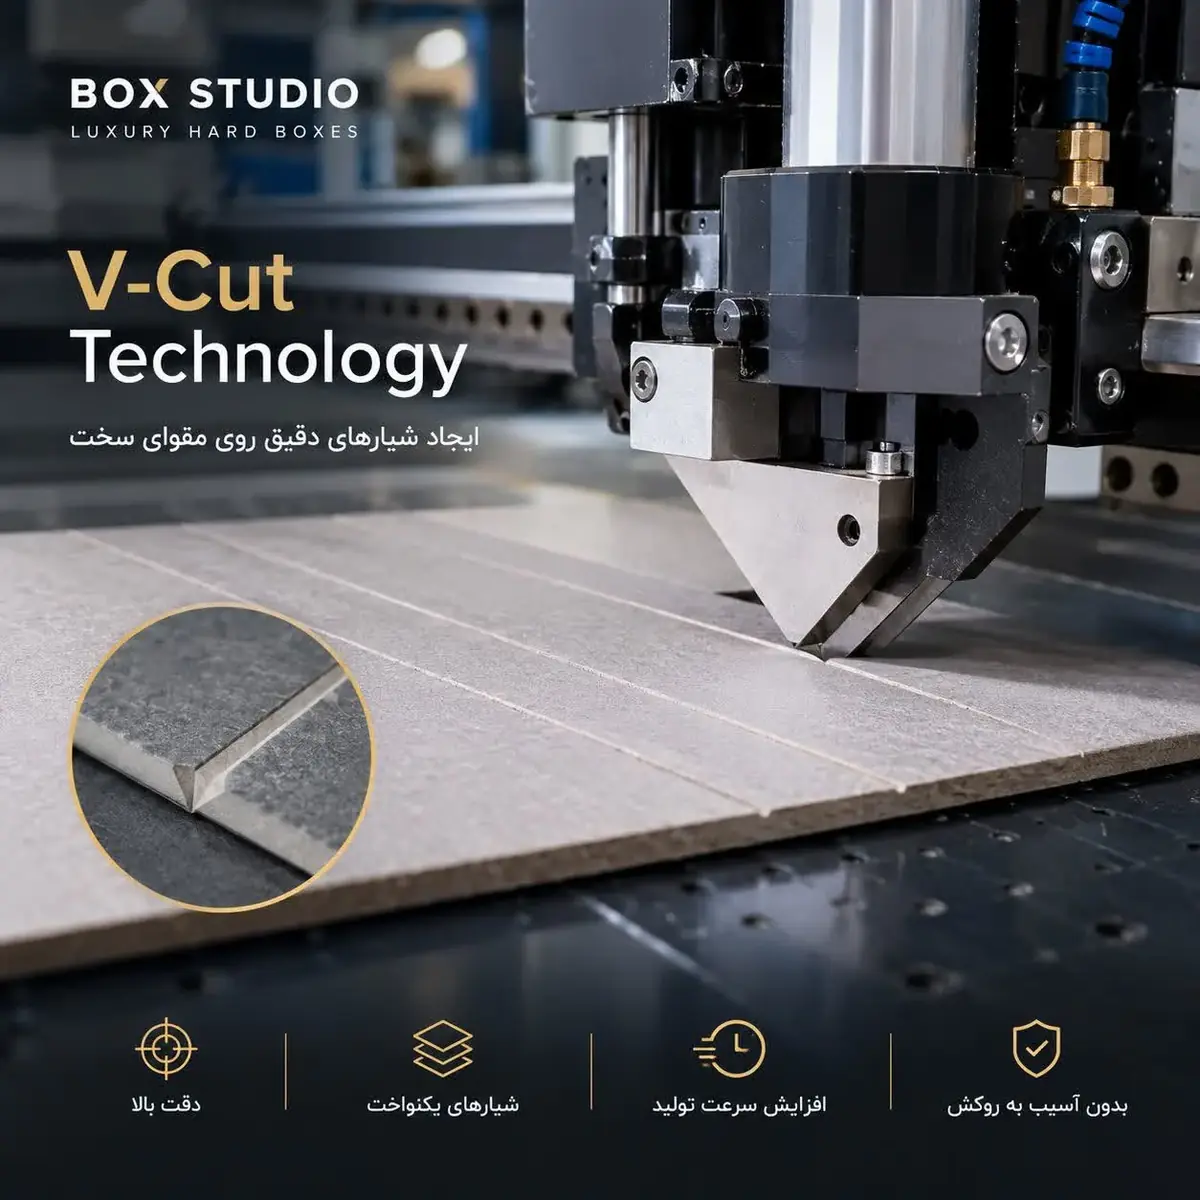
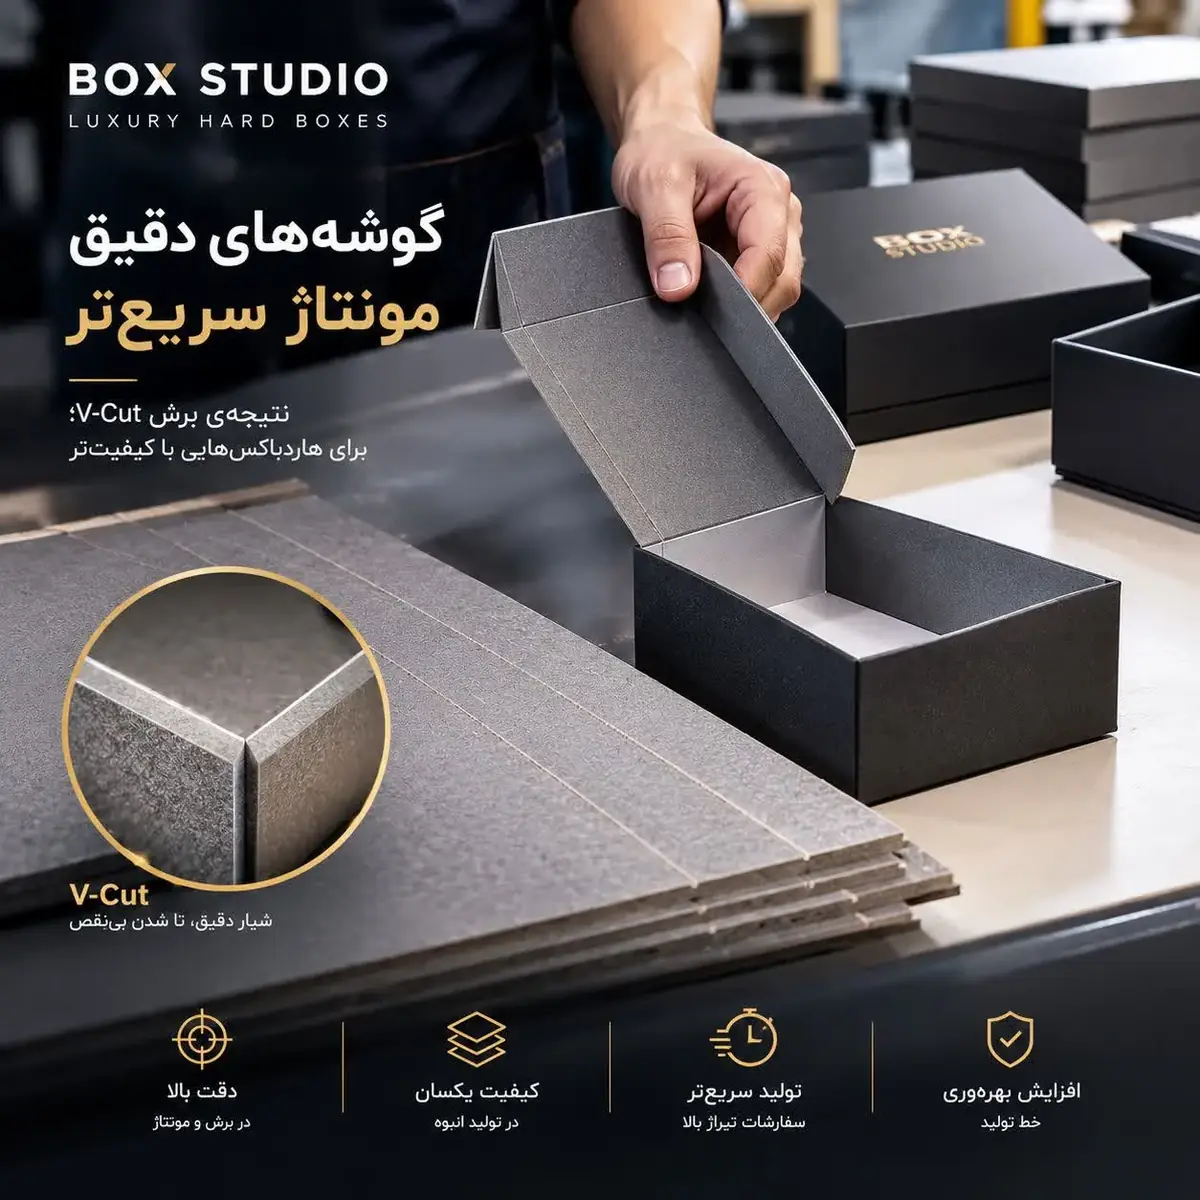
برش V-Cut یعنی ایجاد شیاری با مقطع V در سطح داخلی مقوای سخت، بهطوری که یک گوه از ضخامت مقوا برداشته شود و فقط لایهی نازکی از آن باقی بماند. با تا کردن مقوا در محل شیار، دو دیوارهی شیار روی هم مینشینند و گوشهای تیز و یکپارچه ساخته میشود. زاویهی شیار برابر است با ۱۸۰ درجه منهای زاویهی داخلی گوشه؛ یعنی برای گوشهی ۹۰ درجهی جعبهی مستطیلی، شیار ۹۰ درجه، و برای جعبهی ششضلعی با گوشهی ۱۲۰ درجه، شیار ۶۰ درجه. عمق شیار برابر ضخامت مقوا منهای لایهی باقیمانده است؛ لایهای که باید آنقدر نازک باشد که تا شدن تمیز باشد و آنقدر ضخیم که گوشه پاره نشود، و مقدار دقیق آن با تست روی همان مقوا تعیین میشود. V-Cut برای جعبههای با گوشههای تیز، زیره و درب یکتکه، جعبههای چندضلعی، جلدها و عطفها کاربرد دارد.
فهرست مطالب
برش V-Cut چیست؟
ایجاد شیاری با مقطع V در مقوای سخت که با برداشتن یک گوه از ضخامت مقوا، امکان تا شدن دقیق آن با زاویهای مشخص و ساختن گوشهای تیز را فراهم میکند.
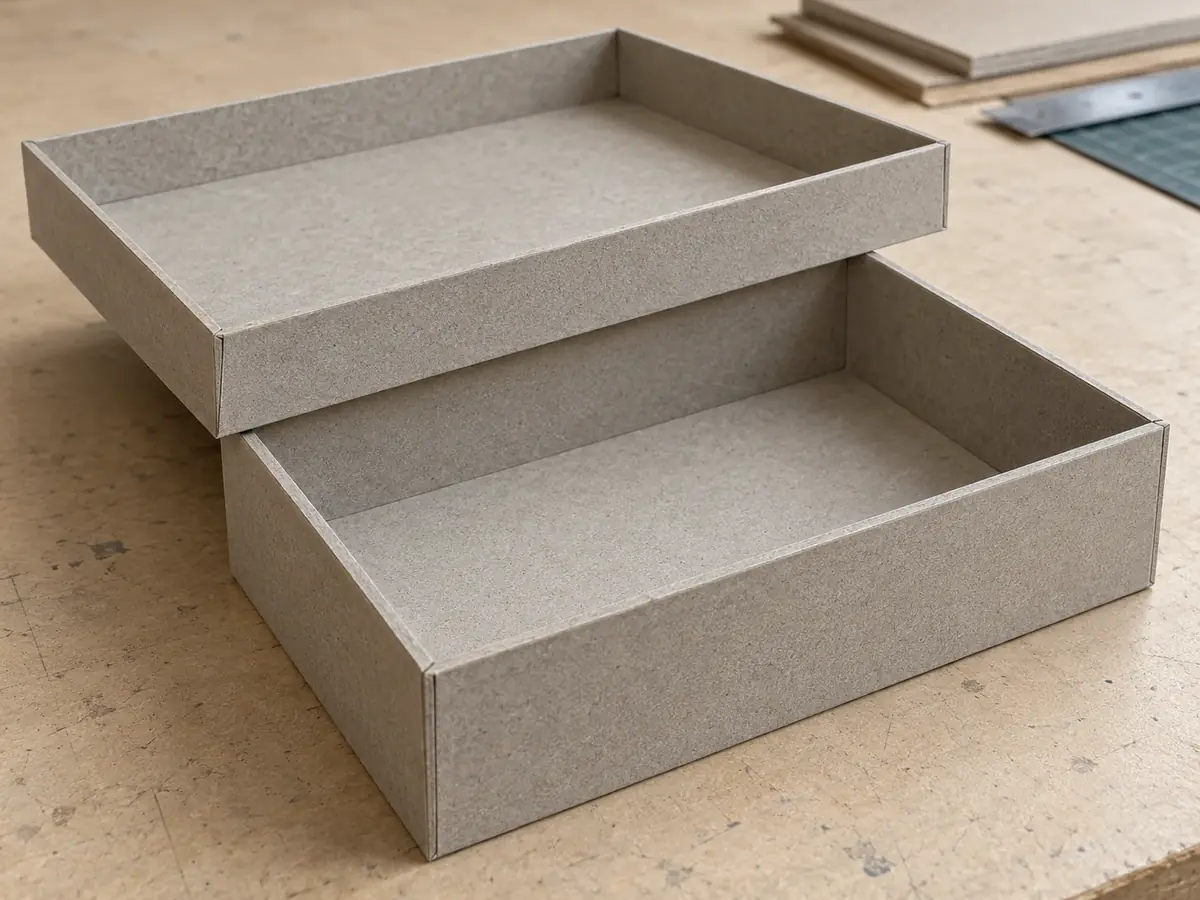
مقوای سخت هاردباکس، که معمولاً چند میلیمتر ضخامت دارد، بدون شیار تا نمیشود؛ یا میشکند یا گوشهای گرد و ناصاف میسازد. به همین دلیل، در روش سنتی، دیوارهها و کف بهصورت قطعات جدا بریده و با نوار گوشه به هم متصل میشوند. V-Cut راه دوم است: قطعهی یکپارچهای که فقط در محل گوشهها شیار میخورد و تا میشود.
V-Cut چگونه کار میکند؟
تیغهی V شکل، یک گوه از سطح داخلی مقوا برمیدارد و یک لایهی نازک در سمت بیرونی باقی میگذارد. هنگام تا شدن، این لایهی نازک مثل یک لولا عمل میکند و دو دیوارهی مورب شیار، دقیقاً روی هم مینشینند:
زاویهی شیار: یک فرمول ساده
زاویهی شیار، باید دقیقاً همان زاویهای باشد که دو دیواره پس از تا شدن، از هم «کم» میکنند. اگر زاویهی داخلی گوشهی جعبه را بدانید، زاویهی شیار بهدست میآید:
| شکل جعبه | زاویهی داخلی گوشه | زاویهی شیار V |
|---|---|---|
| سهضلعی منتظم | ۶۰° | ۱۲۰° |
| مستطیل و مربع | ۹۰° | ۹۰° |
| پنجضلعی منتظم | ۱۰۸° | ۷۲° |
| ششضلعی منتظم | ۱۲۰° | ۶۰° |
| هشتضلعی منتظم | ۱۳۵° | ۴۵° |
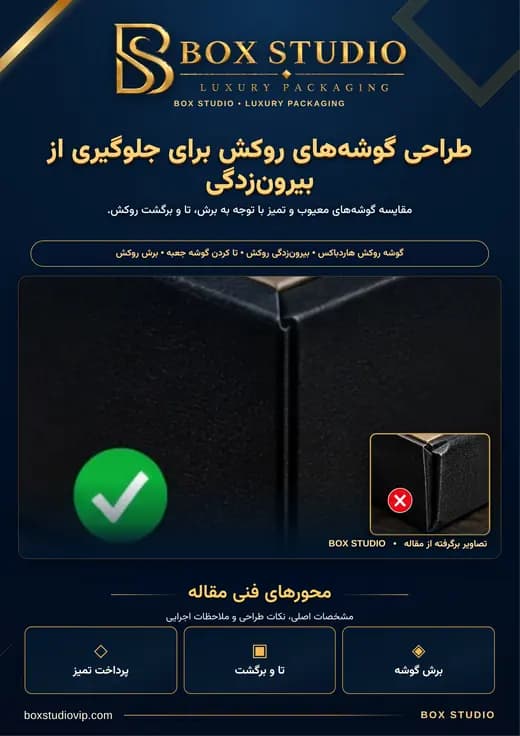
- زاویهی کمتر از نیاز: دیوارهها پیش از رسیدن به زاویهی درست به هم میرسند؛ گوشه باز میماند یا مقوا فشرده و برآمده میشود.
- زاویهی بیشتر از نیاز: میان دو دیوارهی شیار فاصله میماند؛ گوشه سست میشود و به چسب بیشتری نیاز دارد.
- چندضلعیهای نامنتظم: هر گوشه زاویهی خاص خود را دارد و شیار هر گوشه جداگانه محاسبه میشود.
عمق شیار و لایهی باقیمانده
عمق شیار، مهمترین و حساسترین پارامتر V-Cut است. عمق با لایهی باقیمانده رابطهی مستقیم دارد:
عرض دهانهی شیار = ۲ × عمق × تانژانتِ نصف زاویهی شیاربرای شیار ۹۰ درجه، عرض دهانه تقریباً دو برابر عمق شیار است.
عدد ثابت جهانی وجود ندارد: لایهی باقیماندهی مناسب به ضخامت و تراکم مقوا، کیفیت لایههای آن، جنس روکش و دقت دستگاه بستگی دارد. معمولاً لایهی بسیار نازکی، در حد کسری از ضخامت مقوا، باقی میماند. مقدار دقیق را همیشه با چند تست روی همان مقوای تولید تعیین کنید. برای آشنایی با مقواها، مقالههای بهترین مقوا برای هاردباکس و انتخاب ضخامت مغزی را ببینید.
محاسبهگر شیار V
شکل گوشه، ضخامت مقوا و لایهی باقیمانده را وارد کنید تا زاویهی شیار، عمق، عرض دهانه و مقطع شیار نمایش داده شود:
محاسبهی هندسی آموزشی است؛ لایهی باقیماندهی مناسب به تراکم و کیفیت مقوا، روکش و دستگاه بستگی دارد و با تست روی همان مقوا تعیین میشود.
V-Cut یا قطعات جدا با نوار گوشه؟
برش V-Cut
- گوشههای تیز، صاف و بدون درز
- قطعهی یکپارچه؛ گونیای دقیقتر در مونتاژ
- ظاهر یکدستتر لبهها زیر روکش
- مونتاژ سریعتر در تولید سری با تجهیزات مناسب
- نیازمند دستگاه دقیق، تنظیم و تست
- حساس به کیفیت لایههای مقوا و رطوبت
قطعات جدا و نوار گوشه
- روش سنتی و بسیار رایج در هاردباکس
- انعطاف بیشتر در ابعاد و تیراژهای کم
- تجهیزات سادهتر
- لبهی مقوا در گوشه، زیر روکش، ممکن است کمی حس شود
- نیاز به نوار گوشه و دقت در گونیا کردن
- مناسب طیف وسیعی از ضخامتها
برای آشنایی با چسب و نوار گوشه در روش قطعات جدا، مقالهی انواع چسب در تولید هاردباکس را ببینید.
کاربردهای V-Cut در هاردباکس
- زیره و درب یکتکه: کف و چهار دیواره از یک قطعهی صلیبی شیارخورده؛ گوشههای تیز و گونیای دقیق.
- جعبههای چندضلعی: نوار پیوستهی دیواره با شیارهای زاویهدار در هر گوشه.
- جلد جعبههای کتابی و مگنتی: عطفهای تیز و تاهای دقیق در جلد.
- اسلیو جعبههای کشویی: روکش کشو با لبههای تیز.
- اینسرتها و خانهبندی: تقسیمکنندهها و سکوهای مقوایی با تاهای دقیق.
- لبههای پخ: شیارهای کمعمق برای ایجاد لبهی پخ یا جزئیات هندسی روی سطح.
برای آشنایی با ساختارها، مقالههای هاردباکس تلسکوپی، هاردباکس مگنتی و هاردباکس کشویی را ببینید.
دستگاهها و ابزار V-Cut
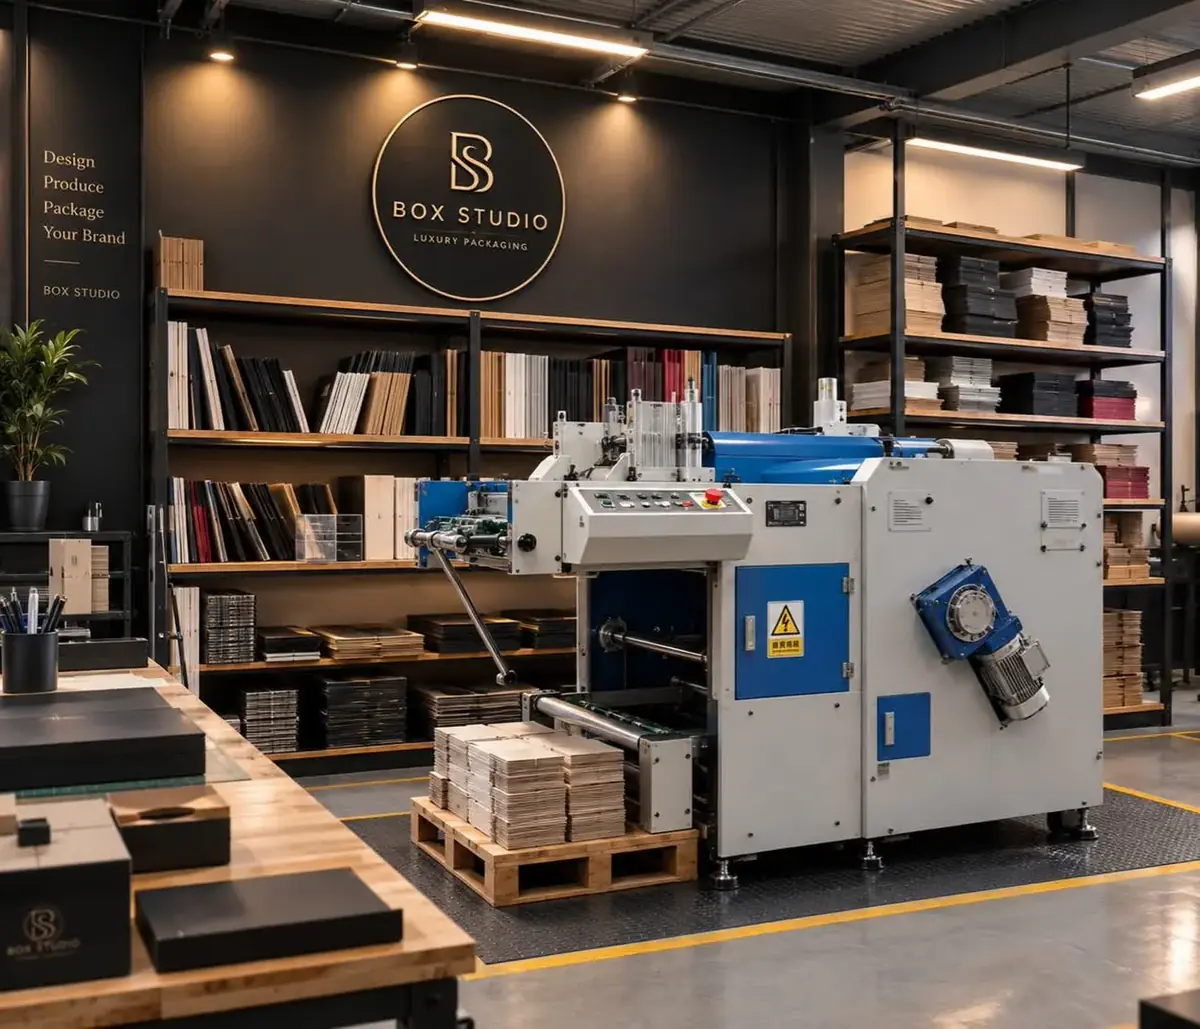
- دستگاه شیارزن ورقی: مقوا از زیر تیغههای V عبور میکند و شیارهای موازی در یک یا دو جهت ایجاد میشوند؛ مناسب تولید سری.
- میز برش دیجیتال با ابزار V-Cut: ابزار V با زاویهی مشخص، شیار را در هر مسیر و شکلی ایجاد میکند؛ مناسب نمونهسازی، تیراژ کم و شکلهای غیرمستطیلی.
- تیغههای با زاویهی ثابت یا قابل تنظیم: برای گوشههای ۹۰ درجه و زاویههای چندضلعی.
- ابزار دستی: برای نمونههای اولیه؛ دقت و یکنواختی کمتر از دستگاه.
مقوا، جهت الیاف و رطوبت
- مقوای متراکم و یکنواخت: مقوای لایهلایه یا کمتراکم، در شیار پرز میدهد یا لایهلایه میشود.
- ثبات ضخامت: تفاوت ضخامت میان ورقها، لایهی باقیمانده را تغییر میدهد؛ ضخامت را پیش از تولید بسنجید.
- جهت الیاف: مقوا در جهتهای مختلف رفتار کمی متفاوتی در تا دارد؛ تست را در هر دو جهت انجام دهید.
- رطوبت: مقوای مرطوب یا بیش از حد خشک، در شیار و تا رفتار متفاوتی دارد؛ متریال را با شرایط کارگاه همدما کنید. مقالهی تأثیر رطوبت و دما بر هاردباکس را ببینید.
مراحل تولید با V-Cut
- نقشه و محل شیارها را مشخص کنید: محل دقیق شیارها روی نقشهی برش، با نوع خط جداگانه، تعیین میشود.
- زاویهی شیار را محاسبه کنید: زاویهی شیار برابر ۱۸۰ درجه منهای زاویهی داخلی گوشه است.
- مقوا را انتخاب و کنترل کنید: مقوای متراکم با ضخامت یکنواخت انتخاب و ضخامت ورقها اندازهگیری میشود.
- عمق را تنظیم و تست کنید: با چند تست روی همان مقوا، لایهی باقیماندهی مناسب پیدا میشود.
- شیارزنی: مقوا با دستگاه شیارزن یا میز برش دیجیتال، شیار میخورد و برش داده میشود.
- چسبکاری و تا: داخل شیارها چسب زده و مقوا با زاویهی درست تا و گونیا میشود.
- روکشکاری: روکش با کنترل فشار روی گوشههای تیز کشیده میشود.
- کنترل کیفیت: تیزی، گونیا، سلامت لولا و روکش در گوشهها بررسی میشود.
محل شیارها، بخشی از نقشهی برش است و معمولاً با یک نوع خط جداگانه مشخص میشود؛ مقالهی نقشه برش هاردباکس را ببینید.
عیوب رایج و کنترل کیفیت
| عیب | علت محتمل | راه رفع |
|---|---|---|
| پاره شدن گوشه در تا | لایهی باقیماندهی خیلی نازک | کاهش عمق شیار |
| گوشهی گرد یا برآمده | لایهی باقیماندهی ضخیم یا زاویهی کم | افزایش عمق یا تصحیح زاویه |
| گوشهی باز یا سست | زاویهی شیار بیشتر از نیاز، چسب ناکافی | تصحیح زاویه و چسبکاری داخل شیار |
| پرز و لبهی ناصاف شیار | تیغهی کند، مقوای کمتراکم | تعویض یا تیز کردن تیغه، مقوای بهتر |
| عمق نایکسان | ضخامت نایکسان مقوا، تنظیم دستگاه | کنترل ضخامت ورقها و تنظیم دستگاه |
| جابهجایی محل شیار | تنظیم مرجع یا نقشه | بازبینی نقشه و تنظیم مرجع دستگاه |
| بریدن روکش روی لبهی تیز | روکش نازک، فشار زیاد در روکشکاری | روکش مناسبتر و کنترل فشار |
- آزمون تا: چند قطعهی نمونه را تا کنید و گوشه را از نظر تیزی، ترک و گونیا بررسی کنید.
- اندازهگیری عمق: با ابزار اندازهگیری مناسب، عمق یا لایهی باقیمانده را در چند نقطه بسنجید.
- گونیا: زاویهی گوشهها پس از تا و چسبکاری را با گونیا بررسی کنید.
- بررسی پس از روکشکاری: گوشهها را پس از روکشکاری از نظر برآمدگی، ترک روکش و تیزی بررسی کنید.
اشتباهات رایج
- استفاده از زاویهی ۹۰ درجه برای جعبههای چندضلعی.
- تنظیم عمق بدون تست روی همان مقوا.
- مقوای کمتراکم برای V-Cut.
- بیتوجهی به تفاوت ضخامت ورقها.
- تا کردن بدون چسبکاری داخل شیار: گوشه به زاویهی خود برمیگردد.
- روکش نازک روی لبههای بسیار تیز بدون تست.
پرسشهای متداول دربارهی برش V-Cut
برش V-Cut در هاردباکس چیست؟
ایجاد شیاری با مقطع V در مقوای سخت که با برداشتن یک گوه از ضخامت آن، امکان تا شدن دقیق و ساخت گوشهای تیز را فراهم میکند.
زاویه شیار V چگونه محاسبه میشود؟
زاویهی شیار برابر ۱۸۰ درجه منهای زاویهی داخلی گوشه است؛ برای گوشهی ۹۰ درجه، شیار ۹۰ درجه لازم است.
زاویه شیار V برای جعبه شش ضلعی چند درجه است؟
زاویهی داخلی ششضلعی منتظم ۱۲۰ درجه است، پس زاویهی شیار ۶۰ درجه خواهد بود.
عمق شیار V چقدر باشد؟
عمق برابر ضخامت مقوا منهای لایهی باقیمانده است و لایهی باقیماندهی مناسب، با تست روی همان مقوا تعیین میشود.
لایه باقیمانده در V-Cut چیست؟
لایهی نازکی از مقوا که پس از شیارزنی در سمت بیرونی باقی میماند و هنگام تا شدن مانند لولا عمل میکند.
اگر شیار خیلی عمیق باشد چه میشود؟
لایهی باقیمانده بسیار نازک میشود و گوشه ممکن است هنگام تا یا در استفاده پاره شود.
تفاوت V-Cut با روش قطعات جدا چیست؟
V-Cut قطعهای یکپارچه با گوشههای تیز و بدون درز میسازد، اما در روش قطعات جدا، کف و دیوارهها جداگانه بریده و با نوار گوشه متصل میشوند.
آیا V-Cut برای همه مقواها مناسب است؟
مقوای متراکم و یکنواخت بهترین نتیجه را دارد؛ مقوای کمتراکم یا لایهلایه ممکن است در شیار پرز دهد یا لایهلایه شود.
آیا داخل شیار V چسب زده میشود؟
بله؛ چسبکاری داخل شیار، گوشه را در زاویهی درست ثابت نگه میدارد.
V-Cut با چه دستگاهی انجام میشود؟
با دستگاههای شیارزن ورقی برای تولید سری یا میزهای برش دیجیتال با ابزار V برای نمونهسازی و شکلهای خاص.
جمعبندی
برش V-Cut در هاردباکس، با برداشتن یک گوهی دقیق از مقوای سخت، امکان ساختن گوشههایی تیز و یکپارچه را فراهم میکند. زاویهی شیار برابر با ۱۸۰ درجه منهای زاویهی داخلی گوشه است، عمق شیار برابر با ضخامت مقوا منهای لایهی باقیمانده، و لایهی باقیماندهی مناسب، با تست روی همان مقوا تعیین میشود. با مقوای متراکم، دستگاه دقیق، کنترل ضخامت و رطوبت، چسبکاری درست و کنترل کیفیت، V-Cut جعبهای میسازد که گوشههایش، امضای کیفیت آن است.
گوشههایی دقیق، با فناوری V-Cut باکس استودیو
ابعاد و ساختار جعبهی خود را برای ما بفرستید تا بهترین روش ساخت مغزی، از V-Cut تا قطعات جدا، را برای جعبهی شما پیشنهاد کنیم و پیش از تولید، نمونهی آن را ببینید.
درخواست مشاورهی فنی