پاسخ کوتاه: چگونه ضایعات مقوای هاردباکس را کاهش دهیم؟
ضایعات مقوای هاردباکس از پنج منبع اصلی میآیند: حاشیهی اصلاح ورق، نوارها و تکههای باریک بیمصرف، ناهماهنگی ابعاد قطعات با ابعاد ورق، محدودیت چرخش به دلیل جهت الیاف و خطا و ضایعات تولید. برای کاهش آنها: قطعات را بهصورت نواری و با برش گیوتینی بچینید؛ قطعاتی را که یک بعد مشترک دارند، مثل دیوارههای همارتفاع، در یک نوار قرار دهید؛ قطعات درب و زیره و حتی سفارشهای مختلف را در یک ورق ترکیب کنید؛ از قطعات بزرگ به کوچک بچینید؛ و در صورت امکان، ابعاد جعبه را از ابتدا با ابعاد ورق مقوا هماهنگ طراحی کنید. شاخص اصلی ارزیابی، بهرهوری ورق است: مجموع مساحت قطعات مفید تقسیم بر مساحت کل ورق. هیچ چیدمانی همیشه بهترین نیست؛ برای هر سفارش هاردباکس، چند چیدمان باید مقایسه شود.
فهرست مطالب
- چرا ضایعات مقوا مهم است؟
- پنج منبع ضایعات مقوای هاردباکس
- چیدمان پرضایعات در برابر چیدمان بهینه
- شاخص بهرهوری ورق
- هشت اصل چیدمان بهینهی برش مقوا
- برش نواری و گیوتینی
- شبیهساز چیدمان برش مقوا
- بهینهسازی از مرحلهی طراحی
- جهت الیاف مقوا و چیدمان
- استفاده از دورریز
- ضایعات و قیمت هاردباکس
- چکلیست و اشتباهات رایج
- پرسشهای متداول
چرا ضایعات مقوا در تولید هاردباکس مهم است؟
- هزینهی متریال: مقوای سخت، بخش مهمی از هزینهی مواد هر جعبه هاردباکس است؛ ضایعات کمتر یعنی هزینهی کمتر برای هر جعبه.
- زمان و نیروی کار: چیدمان منظم، برشهای کمتر و سریعتری دارد و قطعات راحتتر شمارش و دستهبندی میشوند.
- پایداری: مقوای کمتر، یعنی مصرف کمتر منابع و دورریز کمتر؛ پیامی که برای بسیاری از برندها اهمیت دارد.
- دقت تولید: برش نواری و منظم، قطعات یکنواختتر و گونیاتر میسازد.
- برنامهریزی خرید: تعداد ورق دقیق، خرید متریال را قابل پیشبینی میکند.
پنج منبع ضایعات مقوای هاردباکس
چیدمان پرضایعات در برابر چیدمان بهینه
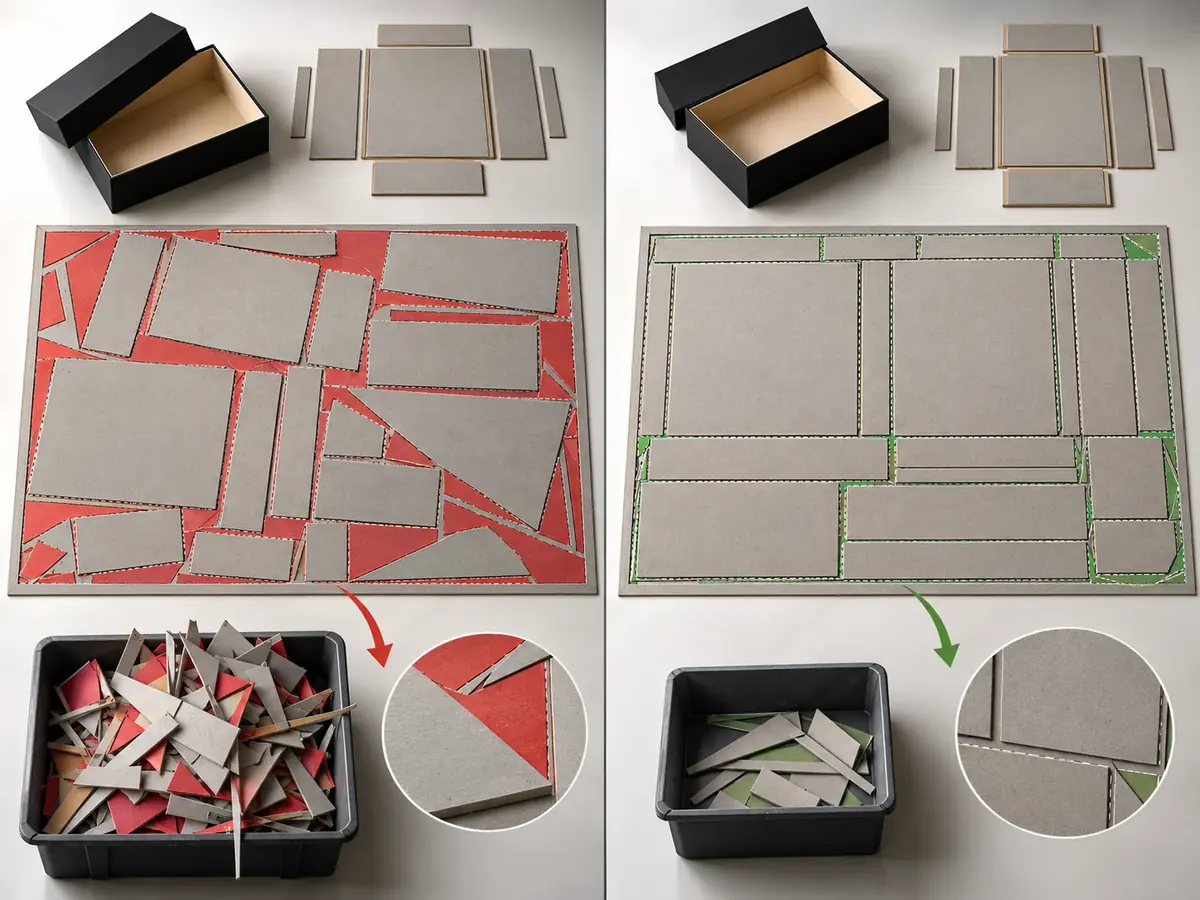
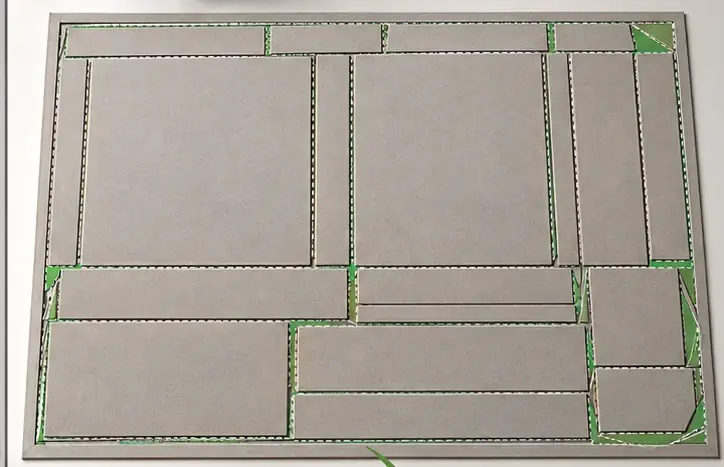
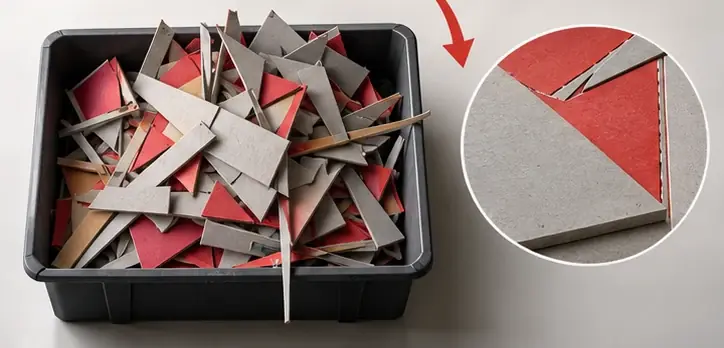
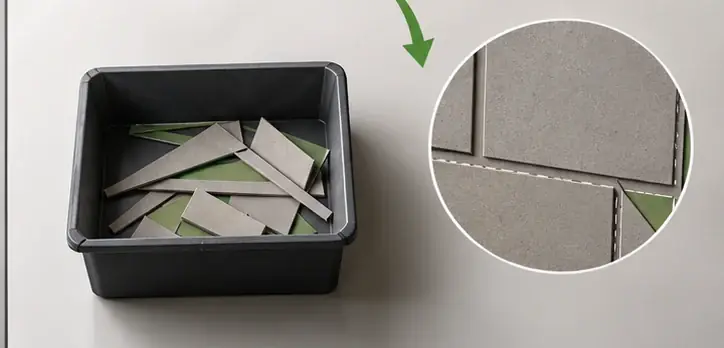
تصویر زیر، قطعات مقوای یک هاردباکس را در دو چیدمان روی یک ورق نشان میدهد. در چیدمان نامنظم، قطعات با زاویه و پراکنده قرار گرفتهاند و مثلثها و نوارهای باریک زیادی باقی مانده است؛ در چیدمان بهینه، قطعات در نوارهای منظم کنار هم قرار گرفتهاند و ضایعات به لبهها محدود شده است:
شاخص بهرهوری ورق مقوا
درصد ضایعات = ۱۰۰ − بهرهوری ورقبرای مقایسهی دو چیدمان، تعداد ورق لازم برای کل سفارش هاردباکس را هم مقایسه کنید؛ عددی که مستقیماً به هزینه تبدیل میشود.
بهرهوری، به ابعاد قطعات، ابعاد ورق، مجاز بودن چرخش و روش برش بستگی دارد. یک چیدمان خوب، بخش عمدهی ورق را به قطعات مفید تبدیل میکند، اما رسیدن به بهرهوری کامل تقریباً هیچوقت ممکن نیست؛ حاشیهی اصلاح و ناهماهنگی ابعاد، همیشه سهمی دارند.
هشت اصل چیدمان بهینهی برش مقوای هاردباکس
برش نواری و گیوتینی مقوای سخت
مقوای سخت هاردباکس معمولاً با دستگاههای برش مقوا یا گیوتین بریده میشود. این دستگاهها، ورق را با برشهای مستقیم و سرتاسری میبرند؛ پس چیدمانی موفق است که با برشهای سرتاسری قابل اجرا باشد. به همین دلیل، چیدمان نواری، طبیعیترین و کارآمدترین روش برای برش مقوای هاردباکس است:
برای قطعات غیرمستطیلی، مثل کف و سقف جعبههای چندضلعی، یا برای نمونهسازی و تیراژ کم، میزهای برش دیجیتال با نرمافزار چیدمان خودکار هم استفاده میشوند. برای آشنایی با شیارزنی و برش دقیق مقوا، مقالهی برش V-Cut در هاردباکس را ببینید.
شبیهساز چیدمان برش مقوای هاردباکس
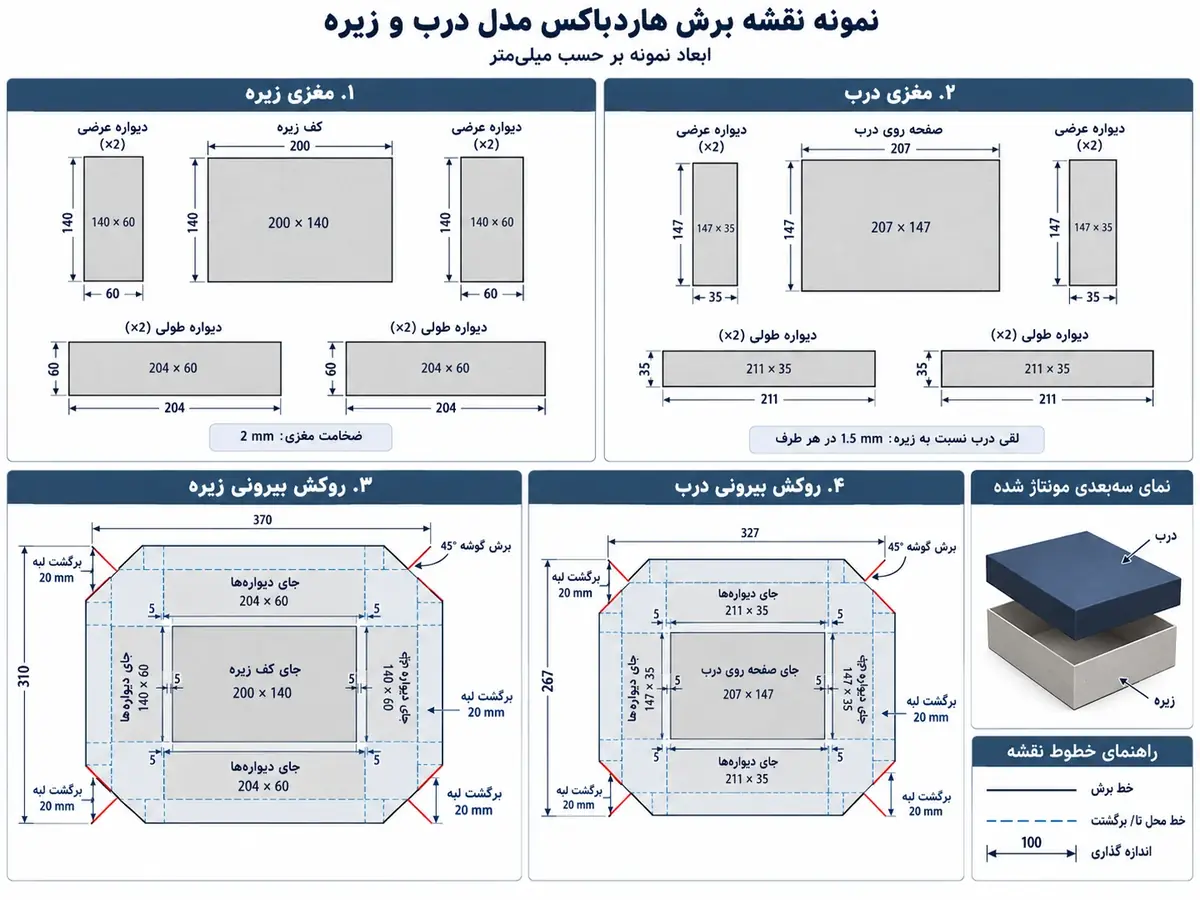
ابعاد هاردباکس درب و زیره، ورق مقوا و تعداد جعبه را وارد کنید تا چیدمان ترکیبی نواری، تعداد ورق لازم و بهرهوری، در مقایسه با برش جداگانهی هر نوع قطعه، نمایش داده شود. ابعاد پیشفرض، همان ابعاد نقشه برش نمونه است:
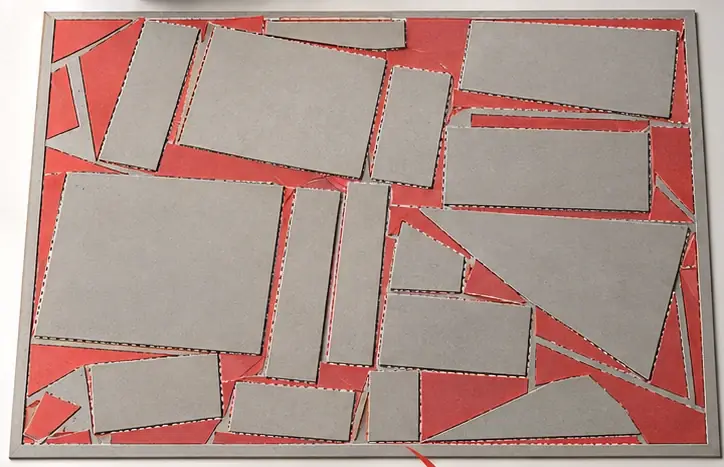
نمونهی یکی از ورقهای چیدمان ترکیبی
چیدمان با یک روش نواری ساده و آموزشی محاسبه میشود؛ نرمافزارهای تخصصی و تجربهی اپراتور معمولاً نتیجهی بهتری میدهند. اعداد به میلیمتر.
بهینهسازی ضایعات از مرحلهی طراحی هاردباکس
بیشترین صرفهجویی در مقوای هر جعبه هاردباکس، پیش از برش و در مرحلهی طراحی به دست میآید:
- طراحی متناسب با ورق: گاهی تغییر چند میلیمتر در ابعاد جعبه، تعداد قطعه در هر نوار را یک عدد بیشتر میکند. اگر محصول اجازه میدهد، ابعاد را با ابعاد ورق موجود هماهنگ کنید.
- ارتفاعهای هماهنگ: اگر ارتفاع درب و زیره رابطهی سادهای با هم داشته باشند، نوارهای برش راحتتر به اشتراک گذاشته میشوند.
- استانداردسازی سری محصولات: جعبههایی با ابعاد مشترک در یک خط محصول، برش ترکیبی را سادهتر میکنند.
- انتخاب ورق مناسب: اگر ورق در ابعاد مختلف در دسترس است، ورقی را انتخاب کنید که با ابعاد قطعات هماهنگتر است.
- ضخامت مناسب: ضخامت بیش از نیاز، فقط وزن و هزینه را بالا میبرد. مقالهی انتخاب ضخامت مغزی هاردباکس را ببینید.
برای محاسبهی ابعاد قطعات و روکش، مقالههای روش محاسبهی مقوا و روکش و ابعاد داخلی و خارجی هاردباکس را ببینید.
جهت الیاف مقوا و چیدمان برش
مقوای سخت هم، مانند کاغذ، جهت الیاف دارد. در قطعات بزرگ، مثل کف، سقف و بوردهای جلد، جهت الیاف روی تمایل به تاب برداشتن اثر میگذارد؛ در شیارزنی، تا شدن در یک جهت ممکن است راحتتر باشد. بنابراین:
- اگر جهت الیاف برای قطعهای مهم است، چرخش آن در چیدمان را مجاز نکنید، حتی اگر بهرهوری کمی کاهش یابد.
- جهت الیاف قطعات روبهرو در یک جعبه، مثل سقف و کف، یکسان باشد.
- در شبیهساز بالا، با برداشتن تیک چرخش، اثر این محدودیت را ببینید.
جزئیات رفتار مقوا در رطوبت را در مقالهی تأثیر رطوبت و دما بر تاببرداشتن هاردباکس ببینید.
استفاده از دورریز مقوا
- اینسرت و تقسیمکننده: نوارهای باقیمانده، برای خانهبندی و سکوهای داخلی جعبه مناسباند.
- جعبههای کوچک: تکههای بزرگتر، برای جعبههای کوچکتر یا قطعات سفارشهای دیگر.
- نمونه و تست: برای تست چسب، روکش، طلاکوب یا شیارزنی.
- تقویتکنندهها: برای تقویت زیر آهنربا یا سکوهای کوچک.
- بازیافت: مقوای سخت بازیافتی است؛ دورریز تمیز و بدون روکش را جداگانه برای بازیافت جمعآوری کنید.
ضایعات روکش هم مسئلهی مشابهی است؛ مقالهی محاسبهی ابعاد گستردهی روکش هاردباکس را ببینید.
ضایعات مقوا، سفارش هاردباکس و قیمت هاردباکس
ضایعات مقوا، یکی از اجزای پنهان قیمت هاردباکس است. در سفارش هاردباکس، چند تصمیم ساده میتواند هزینه را کاهش دهد بیآنکه از کیفیت جعبه هاردباکس کم شود:
- انعطاف در ابعاد: اگر محصول اجازه میدهد، از تولیدکننده بپرسید آیا تغییر چند میلیمتری ابعاد، مصرف مقوا را کاهش میدهد.
- تیراژ مناسب: در تیراژهای بالاتر، چیدمان ترکیبی و ترکیب با سفارشهای دیگر کارآمدتر است.
- ساختار سادهتر: ساختارهای پیچیده و چندضلعی، معمولاً ضایعات بیشتری دارند.
- همکاری با تولیدکننده: تولیدکنندهای که چیدمان برش را برنامهریزی میکند، معمولاً قیمت رقابتیتری میدهد.
مسیر بهینهسازی چیدمان برش مقوا
- فهرست قطعات را تهیه کنید: ابعاد و تعداد همهی قطعات مقوای هاردباکس، برای درب، زیره و اجزای دیگر، از نقشهی برش استخراج شود.
- ابعاد ورق و حاشیه را مشخص کنید: ابعاد ورق مقوای موجود و حاشیهی اصلاح هر لبه تعیین شود.
- جهت الیاف را تعیین کنید: قطعاتی که جهت الیاف برایشان مهم است و نباید چرخانده شوند، مشخص شوند.
- قطعات را گروهبندی کنید: قطعاتی که بعد مشترک دارند، برای قرار گرفتن در نوارهای مشترک دستهبندی شوند.
- چیدمان نواری بسازید: از قطعات بزرگ به کوچک، نوارها و قطعات روی ورق چیده شوند.
- سفارشها را ترکیب کنید: قطعات درب و زیره و سفارشهای همضخامت در یک برنامهی برش ترکیب شوند.
- چیدمانها را مقایسه کنید: بهرهوری و تعداد ورق چند چیدمان مقایسه و بهترین انتخاب شود.
- دورریز را برنامهریزی کنید: نوارهای باقیمانده برای اینسرت، تقسیمکننده یا قطعات کوچک در نظر گرفته شوند.
چکلیست و اشتباهات رایج
- فهرست کامل قطعات مقوا، با تعداد و ابعاد دقیق، آماده است.
- ابعاد ورق و حاشیهی اصلاح مشخص است.
- جهت الیاف قطعات حساس مشخص و در چیدمان رعایت شده است.
- قطعات همبعد در نوارهای مشترک گروهبندی شدهاند.
- قطعات درب و زیره و سفارشهای همضخامت ترکیب شدهاند.
- چند چیدمان مقایسه و بهترین انتخاب شده است.
- درصد ضایعات تولید به تعداد اضافه شده است.
- برنامهی استفاده از دورریز مشخص است.
- اشتباه رایج: چیدن قطعات بدون برنامه، به ترتیب نیاز.
- اشتباه رایج: چرخاندن قطعاتی که جهت الیافشان مهم است.
- اشتباه رایج: برش هر سفارش بهتنهایی، وقتی سفارشهای همضخامت دیگری هم هست.
- اشتباه رایج: فراموش کردن حاشیهی اصلاح ورق در محاسبه.
- اشتباه رایج: دور ریختن نوارهایی که برای اینسرت کافیاند.
جستجوهای مرتبط با مقوا و تولید هاردباکس
پرسشهای متداول دربارهی چیدمان برش و ضایعات مقوا
چگونه ضایعات مقوای هاردباکس را کاهش دهیم؟
با برش نواری، گروهبندی قطعات همبعد، ترکیب قطعات درب و زیره و سفارشهای مختلف، چیدن از بزرگ به کوچک، طراحی ابعاد متناسب با ورق و استفاده از دورریز.
بهرهوری ورق مقوا چیست؟
نسبت مجموع مساحت قطعات مفید به مساحت کل ورق؛ هرچه بیشتر باشد، ضایعات کمتر است.
برش نواری مقوا چیست؟
روشی که در آن ورق ابتدا به نوارهای همپهنا و سپس هر نوار به قطعات بریده میشود؛ مناسب برش گیوتینی مقوای سخت.
آیا میتوان قطعات درب و زیره را در یک ورق برید؟
بله؛ ترکیب قطعات درب و زیره و حتی سفارشهای مختلف با مقوای همضخامت، معمولاً بهرهوری ورق را افزایش میدهد.
جهت الیاف مقوا چه اثری بر چیدمان برش دارد؟
اگر جهت الیاف برای قطعهای مهم باشد، نمیتوان آن را چرخاند؛ این محدودیت ممکن است بهرهوری را کمی کاهش دهد اما از تاب برداشتن جلوگیری میکند.
حاشیه اصلاح ورق مقوا چیست؟
بخش کمی از لبههای ورق که برای گونیا و صاف شدن لبهها بریده میشود و در محاسبهی چیدمان باید لحاظ شود.
آیا تغییر ابعاد جعبه ضایعات را کم میکند؟
گاهی تغییر چند میلیمتری ابعاد، تعداد قطعه در هر نوار یا ورق را افزایش میدهد و مصرف مقوا را کاهش میدهد.
با دورریز مقوای هاردباکس چه کنیم؟
برای اینسرت، تقسیمکننده، جعبههای کوچک، نمونه و تست استفاده کنید و بقیه را برای بازیافت جدا کنید.
ضایعات مقوا چه اثری بر قیمت هاردباکس دارد؟
ضایعات بیشتر یعنی مصرف ورق بیشتر برای هر جعبه؛ چیدمان بهینه بخشی از هزینهی متریال را کاهش میدهد.
آیا یک چیدمان برای همه سفارشها بهترین است؟
خیر؛ بهترین چیدمان به ابعاد قطعات، ابعاد ورق، جهت الیاف و تیراژ بستگی دارد و باید برای هر سفارش مقایسه شود.
جمعبندی: چیدمان هوشمند، هاردباکس اقتصادیتر
بهینهسازی چیدمان برش مقوا، با شناخت منابع ضایعات آغاز میشود: حاشیهی اصلاح، تکههای باریک، ناهماهنگی ابعاد با ورق، محدودیت جهت الیاف و ضایعات تولید. با برش نواری و گیوتینی، گروهبندی قطعات همبعد، ترکیب قطعات درب و زیره و سفارشهای مختلف، چیدن از بزرگ به کوچک، طراحی ابعاد متناسب با ورق و برنامهریزی برای دورریز، میتوان بخش بزرگی از ضایعات مقوای هاردباکس را حذف کرد. نتیجه، تولید هاردباکس سریعتر، پایدارتر و قیمت هاردباکس رقابتیتر است؛ بدون اینکه ذرهای از کیفیت جعبه هاردباکس کم شود.
سفارش هاردباکس اقتصادی و دقیق در باکس استودیو
ابعاد محصول و تیراژ خود را برای ما بفرستید تا ابعاد جعبه را با چیدمان بهینهی برش هماهنگ کنیم، مصرف مقوا را به حداقل برسانیم و قیمت هاردباکس را اعلام کنیم.
سفارش هاردباکس و استعلام قیمت